
 0
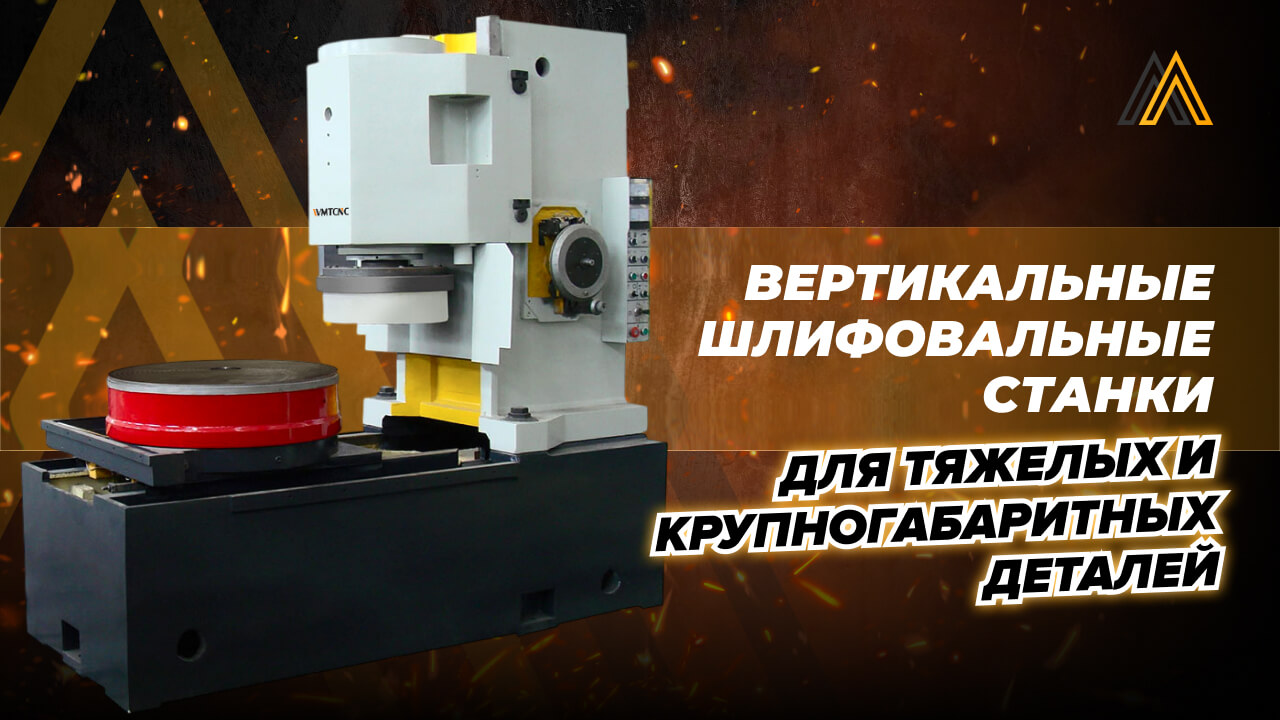
Когда на производстве требуется обработать металлический диск диаметром больше метра или многотонный фланец, вопрос уже не сводится к мощности шпинделя. Станок должен выдерживать массу заготовки, сохранять геометрию под нагрузкой и обеспечивать стабильное движение инструмента на протяжении всего цикла. Именно для таких задач применяется вертикальное шлифование крупных деталей.
Вертикальная компоновка позволяет разместить массивную заготовку на рабочем столе, а шлифовальный шпиндель расположить над зоной обработки.
Такая схема особенно востребована там, где обычного оборудования уже недостаточно для обработки крупногабаритных заготовок.
Почему для крупных деталей используют вертикальную компоновку
Главное преимущество вертикального станка проявляется при работе с деталями большого диаметра и значительной массы.
У горизонтальной схемы при определённых условиях возникают сложности с поддержкой тяжёлой заготовки. Вертикальный станок позволяет установить деталь непосредственно на массивный рабочий стол.
Это особенно удобно при обработке:
- дисков большого диаметра
- колец
- фланцев
- корпусных деталей
- деталей энергетического оборудования
- крупных зубчатых колёс
- элементов турбин
- деталей насосного и гидравлического оборудования
Конструкция вертикального шлифовального станка
Для промышленного шлифования крупных деталей недостаточно просто увеличить размеры обычного станка. С ростом массы заготовки и диаметра обработки резко возрастают требования к жёсткости всей конструкции.
Станина и траверса
Станина и траверса выполняются как массивные несущие элементы. Их задача — сохранять положение рабочих узлов даже тогда, когда на шлифовальную систему действует значительная сила.
Недостаточная жёсткость приводит к нескольким проблемам:
- возникают вибрации
- ухудшается качество поверхности
- увеличивается риск появления прижогов
- снижается точность обработки
- быстрее изнашиваются направляющие и шпиндельный узел
- становится сложнее выдерживать стабильный размер при длительном цикле
Шпиндель и шлифовальная голова
Шпиндель принимает основную технологическую нагрузку от шлифовального круга.
Для крупных деталей особенно важны:
- точность вращения
- отсутствие заметного радиального и осевого биения
- жёсткость крепления
- качество балансировки
- стабильность работы под нагрузкой
- соответствие мощности шпинделя используемому кругу и материалу
Даже небольшая деформация рабочего узла способна повлиять на результат высокоточного шлифования крупных деталей.
Направляющие и приводы
Движения по рабочим осям должны оставаться плавными и предсказуемыми. Отсутствие люфтов, точность передачи движения и качество направляющих напрямую влияют на повторяемость обработки.
Основные параметры оборудования
Выбор станка для шлифования крупногабаритных деталей нужно начинать не с мощности, а с самой заготовки.
Минимальный набор исходных данных включает:
- Диаметр детали
- Высоту детали
- Массу заготовки
- Материал
- Требуемую точность
- Шероховатость поверхности
- Тип обрабатываемых поверхностей
- Размер партии
- Требуемое время цикла
Только после этого можно оценивать конкретную конфигурацию оборудования.
Основные параметры вертикального шлифовального станка
Диаметр, высота и масса детали
Размер рабочего стола и максимальный диаметр обработки — первые параметры, которые нужно проверять при подборе оборудования. При этом максимальный диаметр нельзя считать единственным критерием.
Если деталь имеет сложную конфигурацию, необходимо учитывать:
- габариты оснастки
- положение зоны обработки
- размер шлифовальной головы
- ход рабочих осей
- наличие защитных элементов
- пространство для загрузки и снятия детали
Отдельное значение имеет высота. При обработке корпусных деталей или колец недостаточный ход по вертикальной оси может ограничить технологические возможности даже при подходящем диаметре стола.
Грузоподъёмность: важна не только масса детали
Шлифование тяжёлых деталей создаёт значительную статическую и динамическую нагрузку на станок.
Поэтому максимальную массу заготовки нужно рассматривать вместе с:
- массой оснастки
- приспособлением для установки
- характером обработки
- скоростью вращения стола
- расположением центра тяжести детали
Например, вертикальные станки с рабочим столом порядка 750 мм могут использоваться для деталей диаметром около 1–1,5 м и массой до 500–1000 кг. Более тяжёлое оборудование с рабочими столами порядка 1500–2000 мм может быть рассчитано на заготовки массой в несколько тонн.
Эти значения показывают масштаб задач, для которых применяется подобное промышленное шлифовальное оборудование.
Мощность шпинделя и производительность шлифования
Большая деталь сама по себе не требует максимальной мощности.
Важнее правильно сопоставить мощность шпинделя с:
- материалом заготовки
- диаметром шлифовального круга
- глубиной съёма
- требуемой производительностью
- режимом черновой или чистовой обработки
У крупных вертикальных станков мощность шпинделя обычно составляет примерно от 8 до 15–20 кВт, а частота вращения — до 3000–4500 об/мин. Это не универсальные характеристики для любого оборудования: конкретный диапазон зависит от конструкции станка и его технологического назначения.
Точность обработки крупногабаритных деталей
Высокая точность на крупной детали достигается не одной характеристикой станка.
На результат одновременно влияют:
- жёсткость конструкции
- точность направляющих
- состояние шпинделя
- температурная стабильность
- качество балансировки круга
- точность позиционирования
- система измерения
- выбранный режим шлифования
Особенно важна стабильность геометрии при длительной обработке. Крупная деталь может нагреваться неравномерно, а сам станок меняет своё тепловое состояние по мере выхода на рабочий режим.
ЧПУ и автоматизация шлифования
Шлифовальные станки с ЧПУ для крупных деталей особенно полезны при повторяющихся операциях. Программа позволяет задавать последовательность перемещений и технологические циклы с высокой повторяемостью.
Автоматизация даёт заметный эффект, когда:
- детали выпускаются серийно
- требуется несколько последовательных операций
- необходимо стабильно выдерживать размеры
- важно свести к минимуму ручные корректировки
- требуется повторяемость от детали к детали
Для единичных крупногабаритных заготовок автоматизация тоже может быть оправдана — всё зависит от сложности обработки и требований к точности.
Охлаждение и удаление отходов
При промышленном шлифовании тепло образуется непосредственно в зоне контакта круга с металлом. Поэтому система подачи СОЖ — часть технологического процесса, а не второстепенное оборудование.
Эффективная система должна обеспечивать:
- стабильную подачу жидкости в рабочую зону
- отвод тепла
- удаление частиц металла и абразива
- фильтрацию загрязнений
- возврат очищенной СОЖ в рабочий контур
Качество фильтрации напрямую связано со стабильностью процесса. Загрязнённая СОЖ ухудшает условия обработки и повышает нагрузку на оборудование.
Фундамент и подготовка производства
Шлифование крупногабаритных деталей требует соответствующей инфраструктуры. Масса самого станка и динамические нагрузки от вращения стола требуют подготовленного основания.
При проектировании места установки необходимо учитывать:
- требования к фундаменту
- виброизоляцию
- допустимую нагрузку на основание
- подвод электропитания
- систему СОЖ
- подачу сжатого воздуха
- место для обслуживания
- возможность загрузки детали краном
- пути перемещения заготовок
Какие детали обрабатывают на вертикальных станках
Вертикальное шлифование крупных деталей применяется, когда требуется сочетать большой диаметр, значительную массу и высокую точность.
Типичные задачи:
- Шлифование дисков большого диаметра. Такие операции характерны для деталей энергетического и тяжёлого машиностроения
- Шлифование колец большого диаметра. Вертикальная компоновка удобна для массивных колец, поскольку заготовка устойчиво устанавливается на стол
- Шлифование фланцев. Здесь особенно важны точность плоскости и стабильность обработки по всей рабочей поверхности
- Шлифование корпусных деталей. При обработке крупногабаритных корпусных деталей важен доступ инструмента к нужным поверхностям при сохранении жёсткости системы
Где востребовано такое оборудование
Вертикальные шлифовальные станки для крупных деталей применяются в отраслях, где оборудование работает с тяжёлыми заготовками:
- энергетика
- судостроение
- нефтегазовое машиностроение
- тяжёлое машиностроение
- производство насосного оборудования
- производство гидравлического оборудования
- крупное транспортное машиностроение
- производство компонентов турбин
- производство подшипников и крупногабаритных колец
Вертикальный станок подходит не для каждой детали
Несмотря на широкие возможности, вертикальная схема имеет ограничения. Она наиболее рациональна для деталей, у которых определяющими параметрами являются диаметр и масса. Для длинных валов и других протяжённых заготовок может потребоваться другое металлообрабатывающее оборудование.
Правильнее подбирать станок под реальную номенклатуру деталей и перспективную загрузку производства.
Как выбрать оборудование для шлифования крупных деталей
Подбор оборудования стоит начинать с технического задания.
В него желательно включить следующие данные:
- Максимальный диаметр детали
- Минимальную и максимальную массу
- Максимальную высоту
- Материал заготовок
- Типы поверхностей для обработки
- Требуемые допуски
- Требуемую шероховатость
- Размер партии
- Планируемое количество смен
- Требуемую производительность
- Необходимый уровень автоматизации
- Требования к измерению
После этого оцениваются характеристики конкретного станка. Особое внимание стоит уделить не одному параметру, а их сочетанию.
Что проверить перед покупкой
Перед заказом станка полезно пройтись по техническому заданию вместе с поставщиком и технологом.
В первую очередь необходимо проверить:
- максимальный диаметр обработки
- максимальную высоту детали
- допустимую массу
- диаметр рабочего стола
- рабочие ходы
- мощность и характеристики шпинделя
- диапазон частот вращения
- точность позиционирования
- систему измерения
- возможности ЧПУ
- систему СОЖ
- систему фильтрации
- требования к фундаменту
- требования к электропитанию
- требования к сжатому воздуху
- способы загрузки и выгрузки деталей
Как оценить экономическую эффективность
Стоимость станка — только одна часть расчёта. Для тяжёлой металлообработки намного важнее совокупная стоимость операции.
На неё влияют:
- длительность цикла
- время установки детали
- время переналадки
- расход абразивного инструмента
- расход СОЖ
- количество ручных операций
- процент брака
- время простоя
- трудозатраты оператора
- затраты на обслуживание
ЧПУ и автоматизация особенно заметно влияют на экономику при серийном производстве.
Практический алгоритм подбора станка
Предприятию, которому требуется обработка крупногабаритных деталей, удобно действовать по последовательной схеме.
- Шаг 1. Определить максимальную заготовку. Фиксируются диаметр, высота и масса самой крупной детали
- Шаг 2. Определить технологию. Нужно установить, какие поверхности будут обрабатываться и какие операции должны выполняться на одном станке
- Шаг 3. Задать требования к точности. Определяются допуски по размеру, форме и взаимному расположению поверхностей
- Шаг 4. Рассчитать производительность. Оцениваются размер партии, количество смен и допустимое время цикла
- Шаг 5. Определить необходимую автоматизацию. Для серийного производства могут потребоваться ЧПУ, автоматическая измерительная система, автоматическая смена инструмента и другие функции
- Шаг 6. Проверить инфраструктуру. До заказа необходимо понимать требования к фундаменту, электропитанию, СОЖ, сжатому воздуху и грузоподъёмному оборудованию
Безопасность при обработке тяжёлых заготовок
Обработка тяжёлых деталей требует отдельного внимания к организации рабочего места.
Основные риски связаны с:
- перемещением многотонных заготовок
- установкой и снятием детали
- вращением рабочего стола
- разрушением или повреждением абразивного круга
- выбросом частиц в рабочую зону
- утечками СОЖ
- обслуживанием вращающихся и движущихся узлов.
Поэтому безопасность должна закладываться ещё на этапе проектирования участка.
Шлифование крупногабаритных деталей требует оборудования, рассчитанного не только на большой диаметр, но и на серьёзные механические нагрузки. Вертикальные шлифовальные станки позволяют эффективно работать с тяжёлыми дисками, кольцами, фланцами и корпусными деталями, сочетая устойчивую установку заготовки с высокой жёсткостью рабочей системы.
При выборе оборудования важно смотреть на станок как на единую технологическую систему. Диаметр рабочего стола, максимальная масса, высота обработки, мощность шпинделя, точность позиционирования, ЧПУ, измерение и система СОЖ должны соответствовать конкретной производственной задаче.
Если предприятие планирует обработку деталей большого размера, оптимальный следующий шаг — сформировать техническое задание с фактическими параметрами заготовок и требованиями к точности. На его основе можно подобрать подходящую конфигурацию, определить необходимый уровень автоматизации и оценить производительность оборудования.