
 0
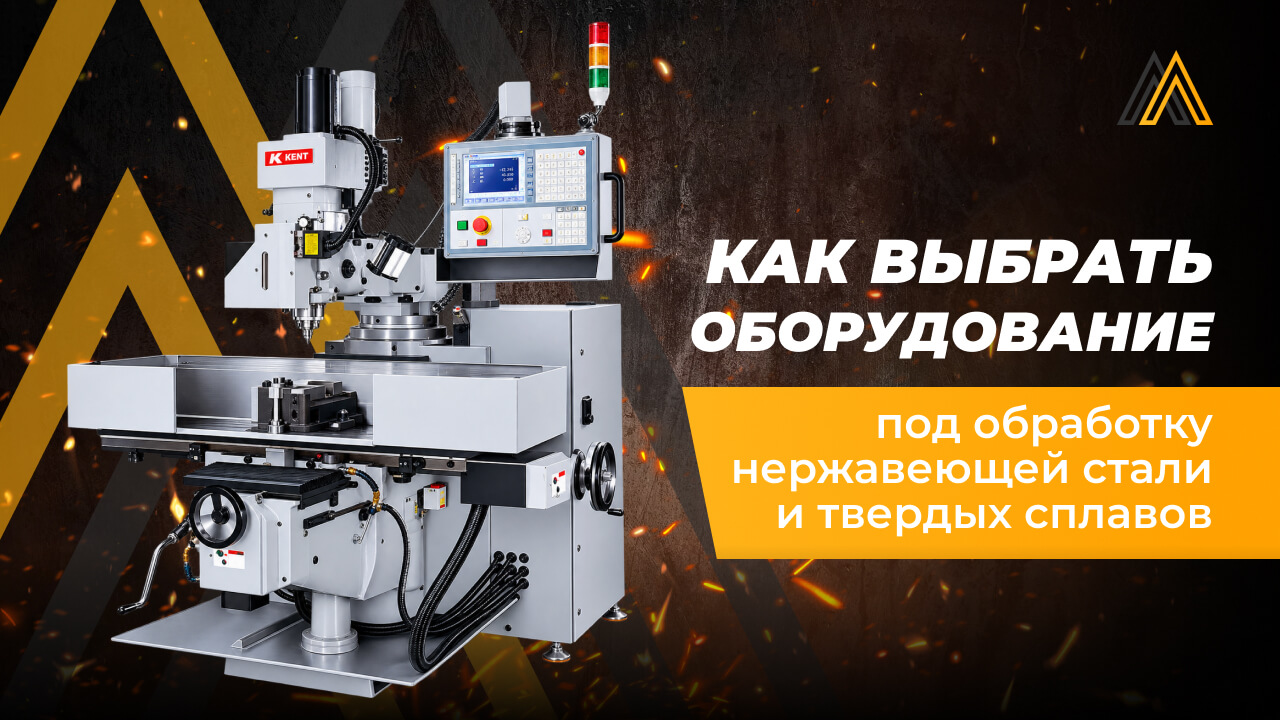
Нержавеющие стали и твёрдые сплавы предъявляют к металлообрабатывающему оборудованию повышенные требования. При обработке нержавейки критичны теплоотвод, жёсткость технологической системы и стабильность режимов: локальный перегрев и чрезмерное трение могут приводить к наклёпу и ускоренному износу инструмента. Твёрдые сплавы, в свою очередь, требуют соответствующей мощности, жёсткости станка и правильно подобранной оснастки.
Особое значение имеют жёсткость узлов, характеристики шпинделя, система охлаждения, диапазон рабочих режимов и возможности используемой оснастки.
Особенности материалов и задачи
Нержавеющая сталь (особенно аустенитная: 304, 316 и др.) имеет высокую прочность и прочную кристаллическую решётку, она выделяет много тепла при резании. Из-за этого при высокой скорости резания резко возрастает сила резания и инструмент накаливается – появляется эффект наклёпа и заусенец.
Такие материалы требуют особого подхода: часто их обрабатывают не механически, а электроэрозией или шлифованием.
Ключевые особенности труднообрабатываемых материалов
- Сильно упрочняются при резании. Каждый следующий проход делает поверхность твёрже. При грубой резке важно снять наклёпленный слой – для этого выбирают небольшую глубину первого прохода и мощные режущие лезвия с жёстким сходом стружки
- Низкая теплопроводность. Многие сплавы плохо отводят тепло; почти вся энергия идёт в нагрев инструмента. Без сильного охлаждения резец быстро придёт в негодность
- Высокая прочность и абразивность. Резание идёт с большими усилиями, из-за чего важна повышенная жёсткость оборудования и качественные твердосплавные или керамические инструменты
Соответственно, при выборе станка для нержавейки и твёрдых сплавов нужно искать прочный и мощный инструмент, способный работать в жёстких режимах и при этом обеспечивать высокую точность.
Ключевые параметры станка
При подборе металлообрабатывающего станка обратите внимание на основные характеристики:
- Жёсткость конструкции. Станина из толстого чугуна или литого металла, усиленные направляющие и закрытая геометрия (например, портал, двухстоечная рама) позволяют выдерживать большие усилия резания. Такое исполнение снижает вибрации и прогибы, а значит – повышает точность и качество поверхности
- Мощность и крутящий момент шпинделя. При глубокой резке нужны большие силы подачи. Мощный двигатель (и, желательно, гидростатический привод) обеспечивает стабильную подачу даже на низких оборотах. Высокий крутящий момент особенно важен при тяжелой черновой обработке нержавеющей стали и твёрдых сплавов
- Числовое управление (ЧПУ). Станок с ЧПУ позволяет поддерживать точные повторяемые режимы, сложную программу обработки и быстро менять операции. Именно чпу-станки чаще всего обеспечивают максимальную точность и низкую шероховатость обработанной поверхности. А при мелкосерийном или крупносерийном производстве это значительно повышает производительность и снижает себестоимость
- Размеры рабочего пространства. Убедитесь, что габариты салазок, высота и максимальный диаметр поворачиваемого прутка (для токарных) или ход по осям (для фрезерных) соответствуют вашим деталям. Заранее продумайте, как будут устанавливаться большие заготовки и какие держатели потребуются
- Система охлаждения (СОЖ). Для нержавейки и твёрдых сплавов обязательна высокая подача СОЖ. Мощная помпа с нагнетанием под высоким давлением помогает быстро уносить тепло от режущей кромки. Направляйте поток точно в зону резания – это даст значительный выигрыш в стойкости инструмента и чистоте поверхности
Типы оборудования и их особенности
Выбор типа станка зависит от формы деталей и вида обработки.
Вот краткое сравнение:
- Токарные станки (в т.ч. токарно-винторезные) – предназначены для обработки круглых деталей (валы, втулки). При работе с нержавейкой и твёрдыми сплавами используют твердосплавные резцы с положительным углом, а станок должен иметь массивный упор задней бабки и мощный патрон
- Токарные ЧПУ-станки (с ЧПУ) нужны для высоких требований по точности и повторяемости: они обеспечивают плавную подачу, готовят сложные резьбы и канавки. Преимущество: высокая скорость съёма металла при продольном резании, простота чпу-программирования для длинномерных деталей
- Фрезерные станки (горизонтальные/вертикальные) – служат для обработки плоских, фасонных, зубчатых и многоугольных поверхностей. Вертикальные фрезеры удобны для деталей средней сложности, горизонтальные ЦПУ (вертикально-фрезерные центры) – для тяжёлых работ (большие корпуса с пазами, сложными каналами). При выборе фрезерного станка смотрите на его жесткость и систему шпинделя: лучше, если шпиндель опирается на двухсторонние подшипники и имеет встроенный датчик тока/нагрузки для контроля резания. Мощный револьверный или автоматический магазин фрез упростит крупносерийное производство
- Фрезерный станок с ЧПУ – такая машина сочетает жёсткую конструкцию и ЧПУ-систему, позволяя создавать сложные детали из нержавейки или твердых сплавов. Благодаря мощному шпинделю и стабилизированным ходам она с лёгкостью выдерживает повышенные нагрузки при резании
- Токарно-фрезерные центры (комбинированные станки) – гибриды, которые совмещают возможности токарного и фрезерного станка. Идеальны для сложных изделий (например, корпус с резьбой и торцом), где нет возможности или желания перекладывать деталь между разными станками. При обработке нержавеющей стали такие центры позволяют, скажем, сначала вытянуть вал, а потом сразу профиль фрезой. Главное требование – высокая жёсткость станка и мощный привод револьверной головки
- Ленточнопильные станки – обычно применяются для первичной распиловки толстых заготовок из нержавеющей стали или сплавов. С твердосплавными пильными полотнами и гидравлическим приводом они режут крупный профиль очень экономично. Например, двухстоечный ленточный станок с жёсткой рамой и твердосплавными направляющими обеспечивает сильно давление на заготовку и стабильный рез крупных заготовок. Это хорошее решение для разделения толстых труб или блоков перед дальнейшей механической обработкой
- Электроэрозионные (ЭЭМ) и шлифовальные станки – специализированный инструмент. ЭЭМ (электроискровая обработка) – это безконтактная резка: электрический разряд «высверливает» материал. Она незаменима для сверхтвёрдых и закалённых материалов, где механическая стружка невозможна. ЭЭМ даёт фантастическую точность и чистоту, но скорость невысока. Для окончательной доводки используют шлифовальные станки: они дают зеркальную чистоту поверхности и очень тонкие допуски по размерам
- Электроэрозионная машина – позволяет создать даже очень сложные формы в закалённой стали или сплавах без больших резательных усилий. Этот метод особенно эффективен при обработке труднообрабатываемых материалов
- Лазерные и газовые резаки – подходят для вырезки фигур из нержавеющей листовой стали (тонколистовых). Станки лазерной резки делают узкие пропилы (минимальные термический искажений), но обычно ограничены толщиной листа (до 20–25 мм нержавейки). Для толстых деталей они уступают ленточным или гидроабразивным резакам по скорости и экономичности
На практике часто используют комплексный подход: например, сначала ленточной пилой распилить толстый прокат, затем на токарном станке грубо выточить деталь, а фрезером довести все размеры. Альфамашин предлагает такие комбинированные решения – наши инженеры подберут оптимальный комплект станков и оснастки под ваши детали.
Инструмент и режимы резания
Выбранный станок – лишь половина успеха.
Не менее важны резцы, фрезы и режимы обработки:
- Режущий инструмент. Для нержавейки и сплавов используют твердосплавные пластины из марок с высокой ударной вязкостью (например, Т30К4, Т15К6, ВК8 и т.д.). Для чистовой обработки часто берут цементированные карбиды с покрытием TiAlN или DLC – они выдерживают высокие температуры и обладают низким трением. При околоклинговых деталях применяют пластины с положительной геометрией (более острые) – это снижает нарастание на резце. Для самых твёрдых заготовок (закалённая сталь, корунд) иногда ставят PCD/PCBN-пластины (алмазный и керамический режущий инструмент) – они дороже, но служат дольше
- Режимы резания. На практике предпочтительно уменьшать скорость резания, чтобы снизить нагрев: как мы уже сказали, для нержавейки скорость обычно не превышает 80–150 м/мин. Подачу и глубину среза подбирают так, чтобы снимать весь упрочнённый слой одним проходом (это избавляет от самозакаливания на поверхности). При чистовой обработке глубины небольшие, подачи уменьшены – чтобы получить гладкую поверхность и точность. При всех режимах используйте высокую подачу СОЖ под давлением – это буквально «душит жар» в месте резания
Всё это вместе помогает сохранить инструмент и избежать экстренных простоев.
Практические примеры и советы
- Грубая и чистовая обработка. Если деталь крупная, имеет толстые стенки, сначала производят чёрновой проход с большой глубиной и пометкой, используя жёсткий станок и твердосплавный резец. Затем ставят новую вставку (или устанавливают мелкую фрезу) и ведут чистовую обработку с малыми подачами и глубиной. Так снимается оставшийся упрочнённый слой
- Работа с тонкостенными деталями. При тонких стенках заготовки или длинных валах вибрации особенно критичны. Здесь нужны станки с дополнительными опорами (турели, станина гитара), а у резца – минимальный вылет. Часто рекомендуют обработку несколькими «мягкими» шагами (меньше снятия) вместо одного глубокого
- Использование СОЖ. Чем лучше охлаждение, тем агрессивнее можно резать. Например, при резке 304-й стали желательно включить систему высокого давления или даже абразивное СОЖ для токарных станков – это увеличивает эффективность удаления тепла. При фрезеровке применяйте форсунки ближе к переднему углу пластины, а при сверлении – опускной СОЖ (трубка с соплом внутрь сверла)
- Многолезвийная обработка. Для серийного производства рассмотрите фрезы с большим числом зубьев (раковинные фрезы) – они снимают много материала за один проход. Да, тогда нужна пониженная подача на зуб, но общая производительность выше. И наоборот, для тонкой отделки – концевые фрезы с острым режущим лезвием
- Автоматизация. При больших объёмах выбирают оборудование с автоматической подачей заготовок, сменой инструментов и возвратом станка в исходное положение. Это существенно экономит время и снижает себестоимость единицы продукции. Например, автоматическая загрузка на ленточнопильном станке позволяет почти непрерывно вести распиловку больших партий нержавеющих труб или прутков
- Учёт сложных поверхностей. Если нужны фаски или нарезка резьбы – устанавливайте токарно-фрезерный центр или многошпиндельную головку. При крайней сложности можно дополнительно использовать электроэрозию: ЭЭМ легко выжигает полости и сквозные отверстия в нержавеющей стали, где обычный резец бесполезен
- Контроль качества. После обработки всегда проверяйте деталь на биение, кромки и шероховатость: нержавейка плохо терпит грубые допуски (из-за антикоррозийной обработки часто проводится пассивация и шлифовка), а твёрдые сплавы – царапины и сколы на лице. При необходимости дополняйте технологический процесс операциями притирки или шлифования на доводных станках
Каждый блок обработки – от выбора станка до оснастки – должен быть подогнан под конкретную задачу.
В итоге правильно подобранный станок (с ЧПУ или без, токарный или фрезерный) вместе с качественным инструментом и грамотными режимами позволит вам значительно снизить время обработки и себестоимость деталей, а главное – получить стабильное качество.
Если вы не уверены, какой именно станок нужен для вашей задачи, воспользуйтесь консультацией экспертов: наша компания помогает подобрать технику под материал и объем работ, а также организовать сервисное обслуживание и пуско-наладку. Посмотрите доступные модели станков в каталоге и получите бесплатную консультацию – поможем оборудовать производство «под ключ»!
Если вы сомневаетесь, какой именно станок выбрать – проконсультируйтесь со специалистами. Например, команда Альфамашин поможет проанализировать ваш материал и объём производства, а затем предложит оптимальный вариант станка и услуг. Звоните, пишите или оставляйте заявку на сайте – подберём оборудование, которое действительно строгает ваши задачи!