
 0
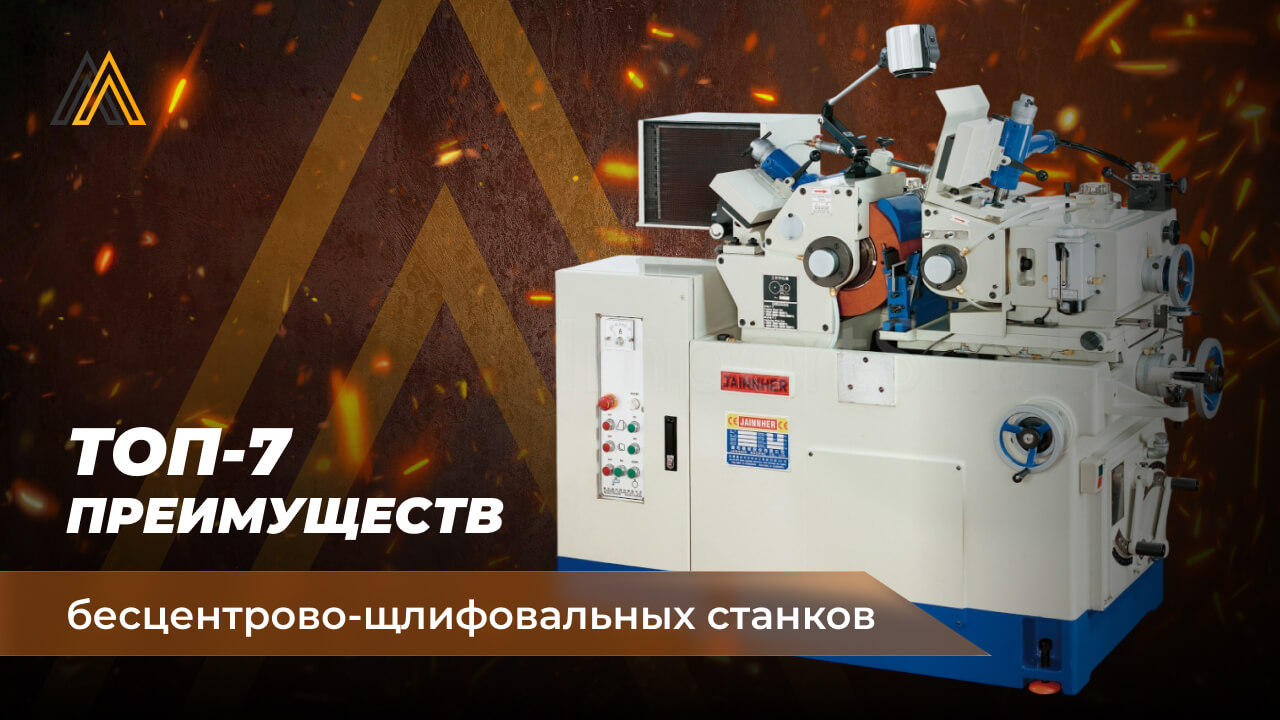
Бесцентровое шлифование отличается от традиционной обработки тем, что заготовка не фиксируется между центрами. Деталь перемещается между шлифовальным и ведущим кругами с опорой на рабочий нож, что позволяет выстроить стабильный непрерывный цикл обработки. Такой принцип особенно эффективен при серийном и массовом выпуске валов, втулок, роликов и других цилиндрических деталей.
Ключевые преимущества технологии — высокая производительность, повторяемость размеров, сокращённое вспомогательное время и возможность автоматизации подачи и выгрузки деталей. Современные бесцентровые шлифовальные станки серии JHC производства Jainnher позволяют использовать эти возможности в составе производственных участков и автоматизированных линий.
1. Высокая производительность и скорость обработки
Бесцентровые станки проектируются под крупносерийную работу. Благодаря очень жёсткой конструкции (легированная чугунная станина с термообработкой) и гидростатическим опорам шпинделя они способны работать на повышенных режимах резания.
Автоматизация загрузки/выгрузки деталей доводит эффективность до предела: оператор может одновременно обслуживать 3–5 станков без участия в подаче. В реальной практике это даёт кратный прирост производительности и минимизацию времени переналадки. По данным Bergek CNC, возможность непрерывной работы с высокой скоростью съёма позволяет заметно сократить цикл и себестоимость при серийном производстве.
2. Экономия времени и снижение затрат
Автоматизация минимизирует участие человека в цикле: система загрузил – отвёз устраняет длительные паузы между заготовками. Внедрение автозагрузчика позволяет экономить трудозатраты на подачу, а значит – снижать себестоимость обработки. Меньше операторов на линии – меньше затрат на оплату труда. По оценкам специалистов, это одно из главных преимуществ: меньше людей – меньше расходов.
Кроме того, бесцентровая схема не требует отдельных операций по разметке и закреплению каждой детали. Нет упоров в центрах – значит меньше вспомогательного оборудования и времени настройки. Сокращается и простой оборудования: пока одна деталь шлифуется, другой робот или рольганг загружает следующую. Всё это существенно ускоряет выпуск партии.
3. Высокая точность и стабильность размеров
Технология обеспечивает стабильную геометрию и высокую точность обработки. Заготовка поддерживается рабочим опорным ножом и ведущим роликом, а не центрами – поэтому не возникает деформаций от зажима. В результате обработанная поверхность отвечает жёстким допускам по круглости и соосности.
Бесцентровое шлифование гарантирует высокую точность и стабильную геометрию деталей. Жёсткая базовая конструкция (чугун FC-30) и гидростатические подшипники шпинделя (модель JHC-24H) дополнительно снижают тепловые деформации и износ. В результате изготовленные детали получаются одинаковыми от детали к детали – практически без брака.
В отличие от обычного шлифовального, бесцентровый станок отдыхает на ведущем ролике, а не давит на оба торца заготовки. Это почти исключает вибрацию и смещение оси вращения, поэтому даже длинный тонкий вал получается прямым и равномерным.
4. Качество поверхности (низкая шероховатость)
Одна из характерных особенностей – очень чистая финишная поверхность. Из-за плавного качения кругов без ударов по детали достигается низкая шероховатость (обычно Ra=0.1–0.3 мкм и лучше). Качество чистовой поверхности – одно из преимуществ бесцентрового шлифования.
Статическая поддержка детали и равномерный контакт шлифовального круга позволяют получить зеркальный финиш даже при довольно агрессивном съёме металла. Таким образом, отпадает необходимость в последующей полировке. К тому же, стабильные условия резания – постоянный перепад скоростей между кругом и деталью – дают равномерную обработку по всей длине цилиндра.
5. Универсальность и широкий диапазон применений
Бесцентровые станки способны обрабатывать разнообразные детали и материалы. Благодаря особой системе поддержки они идеально подходят для длинных тонких или хрупких заготовок, где обычные патроны могут давить и деформировать деталь.
Например, JHC-18 (диаметр до 50 мм) оптимален для мелких цилиндрических деталей – втулок, штифтов, маленьких валов. Модели JHC-20 и JHC-24 (до 100–150 мм) хорошо справляются с большими валами, роликами и втулками среднего размера. Возможность комбинировать сквозное шлифование и врезное (для коротких или профильных заготовок) делает эти станки универсальным инструментом.
Пользовательский кейс: На одном из предприятий, выпускающем подшипники, за счёт перехода на станок JHC-24H с ЧПУ увеличили объём выпуска вала-пулевого элемента на 40%, при этом каждая деталь сразу шла под сборку без доработки.
6. Интеграция в автоматизированные линии
Бесцентровые станки легко вписываются в автоматические производства. Устройства могут комплектоваться автоподачей заготовок из рольгангов и роботизированными выгрузчиками деталей. Это позволяет организовать непрерывную работу без остановки – пока одна деталь шлифуется, другие уже готовятся.
В итоге производительность линии только благодаря шлифованию растёт в разы. Оператор в роли наблюдателя может настроить станок на партию и лишь периодически контролировать процесс. Таким образом, металлообрабатывающие предприятия, закупая бесцентровые станки с ЧПУ, экономят на зарплате и ускоряют выпуск — типичный случай эффективной автоматизации производства.
7. Повышенная безопасность и надёжность
Автоматизация загрузки повышает безопасность: устраняется риск травм при ручной подаче прутка в шпиндель. Станки оборудуются экранами и блокировками, которые предотвращают случайный выход круга на оператора. По словам разработчиков, автоматическая загрузка удваивает безопасность рабочего места.
Таким образом, бесцентровые шлифовальные станки демонстрируют надёжность в длительных режимах работы – например, при 24/7-эксплуатации на больших сериях.
Сравнение ключевых моделей JHC (Jainnher)
Основные модели бесцентровых шлифстанков JHC у поставщика AlphaMachine. Диапазон и области применения указаны для ориентира.
За консультацией и подбором подходящего станка обращайтесь к специалистам АльфаМашин. В каталоге поставщика представлены все перечисленные модели (JHC-12…JHC-24) с возможностью выполнения заказа под ваши задачи. Получите бесплатную консультацию по промышленному шлифовальному оборудованию, подберите оптимальный вариант бесцентрового шлифовального станка с ЧПУ и узнайте цену. Ваши вопросы решают профессионалы — следующий станок в вашей производственной линии может стать именно бесцентровым!