
 0
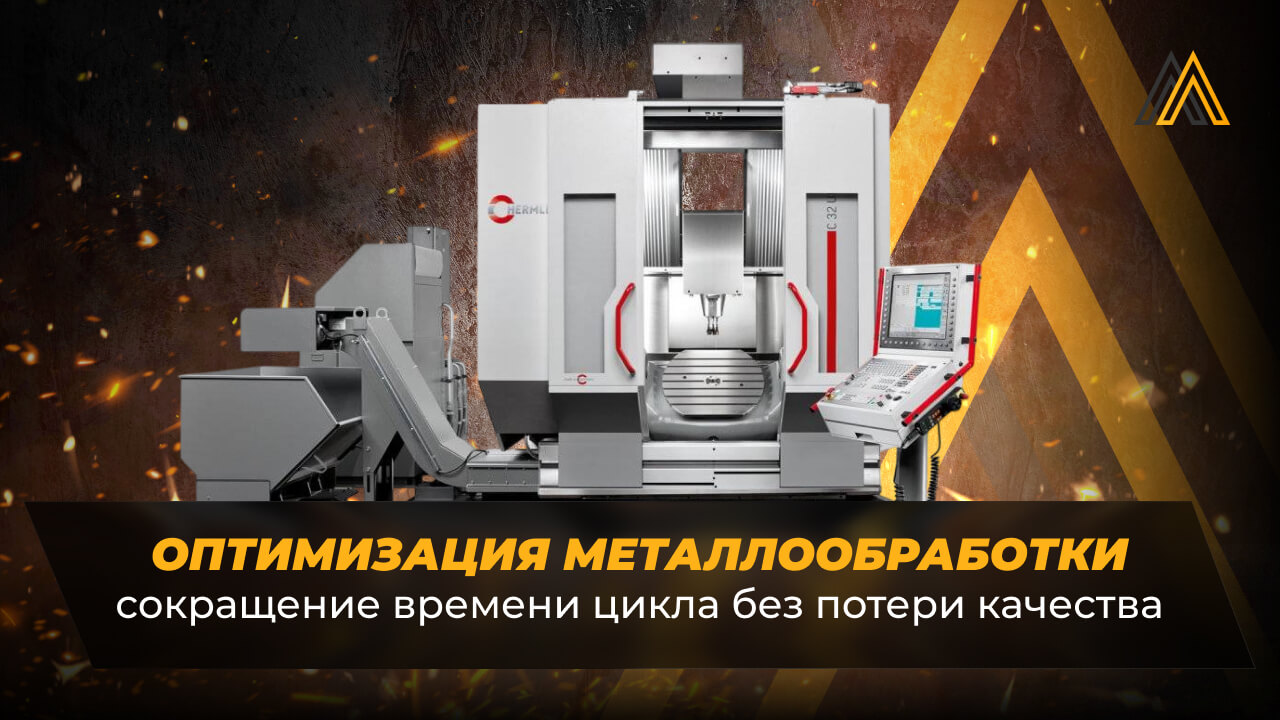
Промышленное производство напоминает сложный механизм, где каждый час работы станка – на вес золота. Порой возникает вопрос: как увеличить выпуск изделий, не потеряв точность и качество обработки? Ответ кроется в оптимизации процессов и оборудования. Современные предприятия стремятся к быстрому без брака: сокращение цикла обработки напрямую повышает конкурентоспособность и прибыль, не снижая качества.
Зачем оптимизировать производственный цикл
Первый шаг – понять узкие места на линии обработки. Время цикла состоит из основного (резание) и вспомогательного (наладка, смена инструмента, загрузка/выгрузка) времени. Часто именно вспомогательные операции тормозят производство. Убирая мертвые паузы, можно резко увеличить выпуск.
Кроме того, современный взгляд на оптимизацию касается не только станков, но и самого плана производства: детальное планирование операций, анализ последовательностей и контроль на каждом этапе позволяют вовремя выявлять проблемы.
Как отмечают специалисты, грамотный производственный план вкупе с цифровыми инструментами (ERP, системы планирования) значительно упрощает управление загрузкой станков и контролем сроков. Таким образом, оптимизация – это комплексный подход: от стратегического планирования до чистоты и порядка на цеховом столе.
Правильный выбор оборудования и конфигурации
Не менее важно подобрать станки в соответствии с задачами производства. Универсальные металлообрабатывающие станки дают гибкость при мелкосерийном производстве, а специализированные – максимальную точность и скорость для массового выпуска.
Например, токарный станок с ЧПУ идеален для точной обработки цилиндрических деталей, в то время как обрабатывающие центры (вертикальные или горизонтальные) удобнее для сложных корпусных деталей. Пятиосевые станки позволяют обрабатывать сложные детали за один установ, исключая дополнительные перемещения, но при этом требуют высокой квалификации и большей площади.
Сравнение типов металлообрабатывающих станков по применению и преимуществам
Инструменты и режимы резания
Лезвие или фреза – это сердце процесса резания. Правильный выбор инструмента и оптимальные режимы позволяют резать быстрее и дольше. Инструмент с качественным покрытием и оптимальной геометрией (например, твердосплавные фрезы с AlTiN-покрытием) выдерживает более высокие скорости и подачи.
Увеличение подачи и скорости шпинделя экономит время на каждой детали, но требует проверки на вибрации и нагрев. Используйте системы мониторинга нагрузок – многие современные ЧПУ сами адаптируют режимы обработки на лету, снижая риск поломки и обеспечивая стабильную работу.
- Высокие скорости резания (HSC/HSM): позволяют обрабатывать материал тонкими слоями на высокой скорости шпинделя (10-40 тыс. об/мин), снижая время обработки за счёт большой подачи без потери качества. Особенно это заметно при обработке высокопрочных и легированных сталей
- Оптимальная глубина резания: выбор слишком малой глубины удлиняет цикл, слишком большой – перегружает станок и инструмент. Подбирайте золотую середину, ориентируясь на рекомендации поставщика инструмента и возможности вашего станка
- Система СОЖ и охлаждение: для твёрдых сплавов важно эффективно отводить тепло. Современные системы внутреннего охлаждения инструмента или концентрированная подача СОЖ позволяют сохранять стабильность резки и уберегают инструмент от износа
Каждая деталь – как отдельный проект.
Например, симулятор обработки покажет мертвые ходы инструмента, которые можно минимизировать, и наиболее эффективную последовательность операций.
Автоматизация и цифровые технологии
Автоматика – один из самых мощных рычагов для сокращения времени цикла. Она берет на себя рутинные операции, высвобождая людей для сложных задач. Одной из первых инвестиций может стать автоматическая система смены инструмента и заготовок: станок сам заменяет фрезу или сверло, а робот-загрузчик подаёт новую деталь без участия оператора. Это мгновенно уменьшает простои: пока машина фрезерует, человек уже занят подготовкой следующего комплекта деталей.
Другие примеры автоматизации:
- Роботизация подачи заготовок: роботизированный манипулятор или грузоподъёмный конвейер выполняет загрузку/выгрузку, устраняя задержки между партиями
- Многооперационное оборудование: переносная паллета с несколькими заготовками или мультишпиндельные головки позволяют выполнять несколько операций или обрабатывать сразу несколько деталей, сокращая цикл на 10–30%
- Цифровые двойники (Digital Twin): виртуальная копия производства позволяет тестировать новые решения и выявлять узкие места до их запуска в цехе. Это снижает риск простоев и брака при внедрении
- Системы предиктивного обслуживания: датчики контроля вибраций, температуры и нагрузки сигнализируют о надвигающейся неисправности, поэтому плановый ремонт проводится заранее, а не после поломки, минимизируя незапланированные остановк
Автоматизация ускоряет работу без потери качества: как выяснили эксперты, внедрение автоматической смены инструмента и роботизированной подачи может повысить производительность и стабильность выпуска. При этом для небольших мастерских полная роботизация необязательна, но даже простейшие решения (ротаторы, автоподатчики) уже заметно сокращают нерабочее время станка.
Сокращение простоев и вспомогательного времени
Помимо основного резания, в цикле есть скрытые паузы: наладка, замена оснастки, проверка геометрии детали. Например, если на переналадку станка уходит полчаса, то за смену можно пропустить пару-тройку партий деталей.
Поэтому важно минимизировать это время:
- Системы быстрой переналадки (SMED): стандартизируйте и упрощайте процедуры замены оснастки. Крепите патрон заранее, используйте шаблоны для выверки детали и ГО/ГИСов для переналадок на ходу
- Подготовка заготовок и оснастки: заранее проверяйте размер и качество сырья при приёмке, чтобы на станке не возникало неожиданных проблем. Зафиксируйте оптимальные режимы и используйте выпавшие заготовки повторно
- Профилактическое обслуживание: регулярно обслуживайте станки – чистите узлы, смазывайте направляющие, калибруйте датчики. Технический простой при поломке намного дольше планового ТО. Инвестируйте в обучение операторов – квалифицированный персонал быстрее реагирует на изменения и реже допускает ошибки
- Бережливое производство (Lean) здесь как никогда уместно: выявляйте и устраняйте потери времени на каждом этапе. Например, устраните лишние перемещения оператора, оптимизируйте размещение инструмента около станка, внедряйте контроль качества в процессе, а не после
Заключение
Комплексная оптимизация металлообработки – это комбинация продуманного оборудования, правильного инструментария, современных технологий и организованных процессов. При таких условиях производительность растет без компромисса с качеством. Как показывают эксперты, сокращение времени цикла на десятые доли, а иногда на десятки процентов, становится реальным: главное – учитывать весь производственный контекст.
Специалисты АльфаМашин готовы помочь с подбором оборудования и технологий. Познакомьтесь с каталогом металлообрабатывающих станков – от универсальных токарных до высокоточных многоосевых ЦПУ – и получите консультацию по настройке и автоматизации. Современное оборудование и грамотный подход вернут инвестиции за счет экономии времени и материалов, а производство выйдет на новый уровень эффективности.